
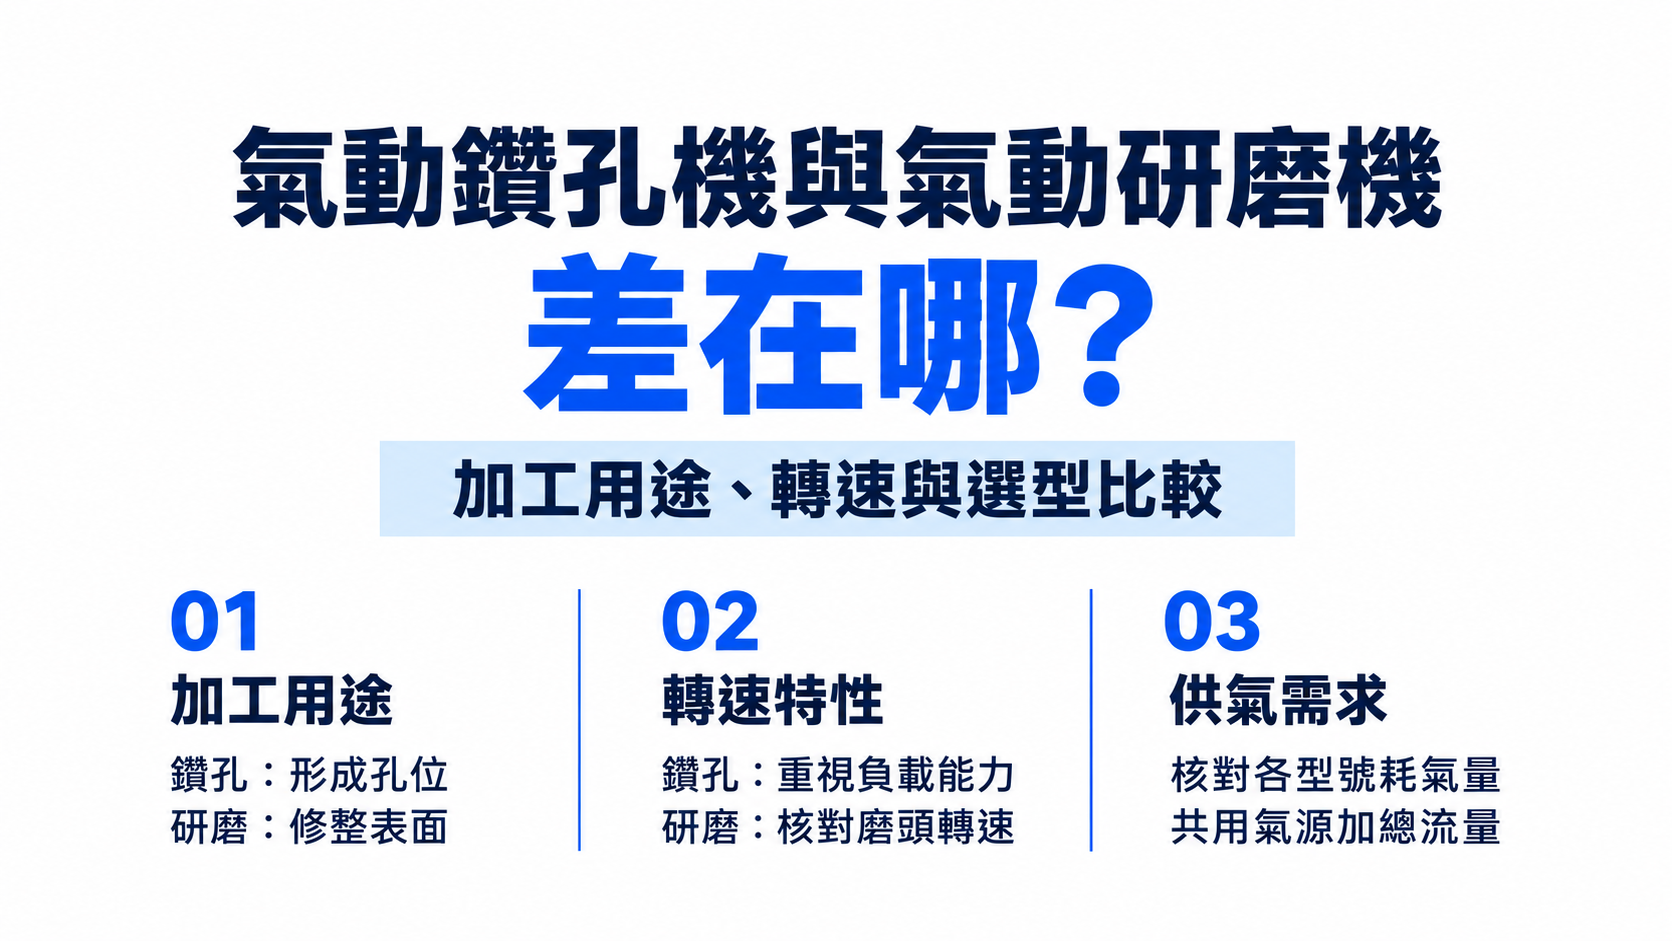
 氣動鑽孔機與氣動研磨機都利用壓縮空氣驅動馬達,外觀看起來也可能相當接近,因此有人會問:「只要換上不同配件,一台工具是不是就能同時鑽孔和研磨?」
實際上,兩種工具的設計目的不同。氣動鑽孔機主要帶動鑽頭沿軸向切入材料,需要兼顧主軸穩定、低速負載能力及鑽頭夾持;氣動研磨機則多用於表面切削、去毛邊與修整,通常需要較高轉速,並透過筒夾或專用軸心固定磨頭。
選型時應先確認加工目的,再核對工具轉速、夾持規格、耗氣量與空壓系統條件。
氣動鑽孔機與氣動研磨機的工作差異
氣動鑽孔機與氣動研磨機都屬於旋轉式氣動工具,但配件(工具耗材)、受力方式與加工結果並不相同。
| 比較項目 | 氣動鑽孔機 | 氣動研磨機 |
|---|---|---|
| 主要用途 | 加工圓孔、定位孔及預鑽孔 | 去毛邊、修整、研磨及拋光 |
| 常用配件 | 高速鋼鑽頭、含鈷鑽頭、木工鑽頭 | 磨石、鎢鋼滾磨刀、砂輪及拋光頭 |
| 夾持方式 | 鑽夾頭或指定快拆結構 | 筒夾、軸心或專用夾持結構 |
| 主要受力 | 順著鑽頭方向直線進刀推進 | 側向或表面接觸加工 |
| 轉速特性 | 依孔徑與材料選擇,較重視負載能力 | 通常採較高轉速完成表面切削 |
| 加工結果 | 形成指定直徑與深度的孔 | 去除材料、修整輪廓或改善表面 |
| 主要風險 | 卡鑽、偏孔、鑽頭斷裂 | 磨頭破裂、超速、扭力反衝或瞬間回彈 |
氣動鑽孔機主要用於哪些加工?
氣動鑽孔機利用鑽頭尖端定位,再透過旋轉與軸向進給切入材料,主要用於:
- 金屬零件鑽孔
- 塑膠外殼加工
- 木材及木質扳材鑽孔
- 組裝前的定位孔與預鑽孔
- 螺絲孔加工前置作業
- 固定式產線重複鑽孔
- 汽機車與機械零件加工
氣動鑽孔機通常配備鑽夾頭,能夾持一定範圍的鑽柄。選型時不只要看夾頭能否裝入鑽頭,也要確認工具是否具備加工該材料與孔徑的能力。
氣動研磨機可以處理哪些表面?
氣動研磨機主要讓磨頭或滾磨刀高速旋轉,透過表面接觸去除少量材料。依磨料與配件不同,可用於:
- 金屬切削後去毛邊
- 鑄件與焊接件修整
- 模具內部細部加工
- 焊道打磨
- 孔口倒角
- 表面鏽蝕或塗層清除
- 拋光前的表面整理
- 狹小區域輪廓修整
氣動研磨機並不是使用同一種磨頭處理所有材料。磨頭材質、形狀、柄徑與轉速,都要依工件材質及加工目的選擇。
兩種工具的轉速差異有多大?
一般來說,氣動研磨機的轉速通常比氣動鑽孔機快很多,因為小直徑磨頭需要高轉速才能切削表面。而氣動鑽孔機則必須根據鑽頭大小和材料來調整轉速,更重要的是,當鑽頭吃進材料後,機器必須具備足夠的扭力與出力(負載能力),才不會減速或卡死。
不過,不同型號之間差異很大,不能用單一轉速數字概括所有工具。選型時應直接核對:
- 空載轉速
- 工作配件允許的最高轉速
- 鑽頭或磨頭直徑
- 加工材料建議的切削條件
- 工具運轉後的轉速表現
- 工具的耗氣量
自由轉速是工具空轉時的數值,並不等於實際加工轉速。接觸工件後,轉速會受到材料、進給、接觸面積及氣源條件影響。
為什麼不能直接互相取代?
兩種工具不能只靠更換配件就直接互相取代,主要原因有五個:
- 夾持結構不同:氣動鑽多使用鑽夾頭,研磨機多採筒夾或專用軸心。
- 轉速範圍不同:研磨機可能超過一般鑽頭允許轉速;鑽孔機轉速則可能無法讓小磨頭發揮正常效率。
- 受力方向不同:鑽孔以軸向進給為主,研磨則經常承受側向負載。
- 主軸與軸承設計不同:工具內部結構會依預定用途承受不同負載。
- 防護及配件要求不同:砂輪、磨石及滾磨刀都有額定轉速與安裝規範。
因此,「可以裝上」不等於「可以安全使用」。若需要同時進行鑽孔與研磨,應分別配置對應工具。
氣動鑽孔機適合哪些工作?
氣動鑽孔機適合需要形成明確孔位、孔徑與深度的加工。選擇工具時要同時考慮材料、孔徑、鑽頭及轉速。
金屬鑽孔
金屬鑽孔常見於鋼扳、鋁材、銅材、機械零件及汽機車零組件。一般鋼材可依加工條件選用高速鋼鑽頭;不鏽鋼或較難切削材料,可評估含鈷高速鋼或鑽頭製造商指定的規格。
金屬鑽孔應注意:
- 鑽頭材質是否適合工件。
- 鑽頭越大,通常越需要降低轉速。
- 保持穩定進給,避免只在表面摩擦。
- 深孔加工需分段排屑。
- 依材料與製程使用適合的切削液。
- 工件必須牢固固定。
不鏽鋼加工時最忌諱摩擦過熱。如果進刀力道太輕、鑽頭磨鈍了,或是鑽孔轉速過高,都會讓加工區溫度飆升,導致不鏽鋼表面硬化、鑽不下去,甚至直接讓鑽頭燒掉磨損。
塑膠鑽孔
塑膠、壓克力及工程塑膠鑽孔時,最容易受到摩擦生熱和鑽頭卡住的影響。如果鑽孔轉速過高,容易導致孔洞邊緣遇熱熔化;要是進刀速度太快、衝勁過猛,則可能直接造成壓克力破裂或邊緣崩邊。
選擇氣動鑽孔機與鑽頭時,應先使用同材質測試件確認:
- 鑽頭尖端與刃口是否適合塑膠。
- 轉速是否造成材料熔融。
- 鑽入與鑽出時是否崩裂。
- 排屑是否順暢。
- 工件支撐是否足夠。
木材鑽孔
木材、合板及木質板材可使用木工鑽頭,常見於家具、裝潢零件及木製品產線。
木工鑽孔非常重視尖端定位、排屑順暢度,以及鑽孔不爆邊、不裂開的完美外觀。如果直接使用不合適的金屬鑽頭,雖然可能鑽得動,但容易造成孔位偏移、孔洞邊緣長毛邊,且木屑排出效果也未必理想。
組裝定位孔
組裝前的定位孔需要控制位置、角度與深度。手持作業可搭配定位模扳;大量重複加工則可使用治具、深度限制或固定式氣動鑽,降低每次操作的差異。
生產線固定孔加工
當產品孔位固定且加工量大時,氣動鑽孔機可整合至固定式或半自動工位,實現高效率產線自動化並縮短生產週期。
規劃時需確認:
- 工件定位與夾持。
- 鑽頭進給方向。
- 鑽孔深度控制。
- 切屑排除方式。
- 鑽頭壽命與更換週期。
- 多台工具同時使用的空氣流量。
氣動研磨機適合哪些工作?
氣動研磨機適合局部去除材料與表面修整,尤其是一般大型研磨設備無法進入的位置。
金屬去毛邊
金屬在鑽孔、沖壓、車削或切割後,邊緣可能留下毛刺。氣動研磨機可搭配適當磨頭,處理孔口、邊角及輪廓。
去毛邊時不宜長時間停留在同一位置,否則可能過度去除材料,導致尺寸或邊角形狀改變。
模具修整
模具溝槽、內角與曲面通常需要小型研磨工具進行細部修整。可依材料與輪廓選用不同形狀的鎢鋼滾磨刀、磨石或拋光頭。
模具加工重視主軸穩定、磨頭偏擺及操作者控制。磨頭伸出筒夾越長,旋轉時的偏擺與彎曲風險通常越高,因此應依配件規範控制伸出長度。
焊道研磨
焊接後的凸起、飛濺與不平整表面,可使用氣動研磨機進行局部整理。磨頭選擇應依母材、焊道大小及預期表面品質決定。
研磨時也要避免過度集中熱量,以免工件表面變色、變形或局部材料去除過多。
表面拋光
氣動研磨機搭配對應的拋光頭與研磨材料,可進行局部表面整理。不同階段可能使用不同粗細的磨料,從粗加工逐步進入細修整。
拋光不只是提高轉速。還需控制:
- 磨料粒度。
- 接觸壓力。
- 接觸時間。
- 磨頭形狀。
- 工件材料。
- 是否需要研磨膏或其他介質。
狹小區域精細加工
直型氣動研磨機可深入模具內角、設備縫隙、管件內側及複雜曲面。選型時應確實測量工具頭部、磨頭直徑、手部空間與氣管走向,不能僅確認工具本體能否伸入。
轉速與耗氣量有什麼差異?
轉速與耗氣量是兩項不同規格。轉速高不代表耗氣量一定高,耗氣量大也不代表工具性能一定較好。
氣動研磨機為什麼通常需要較高轉速?
研磨工具多使用直徑較小的磨頭。磨頭外緣的切削速度與轉速及直徑有關;小直徑配件若轉速太低,表面速度不足,可能變成硬磨硬推,降低加工效率。
但研磨機不能無限制提高轉速。每一支磨石、滾磨刀、砂輪及拋光配件都有允許的最高轉速。工具自由轉速不得超過配件標示上限,也要確認柄徑、伸出長度與夾持狀態。
氣動鑽孔機為什麼更重視低速扭力?
鑽頭切入材料後,負載會快速上升,尤其是孔徑較大、材料較硬或深孔排屑不良時。氣動鑽孔機除了需要適當轉速,也要能在負載下持續帶動鑽頭。
如果工具只具備高空轉速度,但馬力不足或沒力,便可能出現:
- 接觸工件,轉速就變慢。
- 鑽頭卡住。
- 鑽孔時間過長。
- 鑽頭在表面摩擦升溫。
- 操作者過度加壓。
- 主軸與鑽頭負擔增加。
所以,氣動鑽孔機不能只比較空載轉速,也應依工具建議孔徑、材料與耗氣量評估。
耗氣量較大是否代表工具性能較好?
不一定。耗氣量代表工具運轉時需要多少壓縮空氣,與馬達設計、轉速、負載能力及效率有關。不同類型工具的用途不相同,不能只用耗氣量比較性能。
耗氣量較大的工具可能具有較高輸出,也可能只是結構效率或使用條件不同。正確比較方式是同時查看:
- 工具用途
- 空載轉速
- 負載能力
- 氣壓或風壓
- 耗氣量
- 夾持規格
- 可加工材料及尺寸
- 工具重量與操作方式
選擇耗氣量超出現場供氣能力的工具,即使規格較高,也無法在產線上穩定發揮。
空壓機怎麼同時供應兩種工具?
若氣動鑽孔機與氣動研磨機會同時使用,應計算兩者在最大同時運轉狀態下的總耗氣量,而不是只確認空壓機壓力。
基本評估流程如下:
- 查詢每台工具規格表的耗氣量。
- 統計同時可能運轉的工具數量。
- 計算同時運轉時的總流量需求。
- 評估實際負載時間與使用率。
- 確認空壓機有效排氣量足夠。
- 預留 20~30% 的緩衝風量,用來應對管路微漏、用氣最高峰,並保留未來擴充設備的空間。
- 確認儲氣桶(風桶)與主風管夠大,才能撐住工具啟動時的瞬間大抽氣。
- 在工具端量測負載時的動態壓力。
主氣管壓力一般可維持約7~9 kg/cm²,再由各工位調壓器依工具規格設定使用壓力。實際工具端壓力仍需依氣動鑽孔機及氣動研磨機各自的規格表設定。
常見問題(FAQ)
Q:氣動研磨機可以裝鑽頭鑽孔嗎?
一般不建議。氣動研磨機的轉速、筒夾、主軸與受力設計主要用於研磨配件,可能不符合鑽頭的轉速、夾持及軸向進給需求。即使鑽柄能放入筒夾,也不代表能安全鑽孔。
Q:氣動鑽孔機可以裝磨頭研磨嗎?
不建議在未經工具與配件製造商確認的情況下使用。氣動鑽的轉速、夾頭及軸承主要為鑽孔設計,可能無法提供磨頭需要的表面速度,也未必適合長時間承受側向研磨力。正式加工應使用氣動研磨機。
Q:哪一種工具耗氣量比較大?
沒有固定答案。氣動研磨機通常轉速較高,但不同馬達、機型與負載的耗氣量差異很大;氣動鑽孔機若用於較大孔徑或高負載作業,也可能需要相當的氣流。應直接比較各型號規格表的額定耗氣量。
Q:氣動研磨機轉速下降是什麼原因?
常見原因包括進氣量不足、風管過細、快速接頭阻氣、過濾器堵塞、排氣口消音器積垢、潤滑不足、操作時下壓壓力過大(超負荷),或是工具內部的葉片磨損。若想有效排查,建議先量測負載運轉時的「工具端氣壓(動態壓力)」,再依序從空壓機管路、接頭配件、操作方式與工具本體進行系統化檢查。
Q:氣動鑽孔機與研磨機可以共用空壓機嗎?
可以,但空壓機的有效排氣量、儲氣能力及主管管徑必須能承受兩種工具同時使用的總耗氣量。兩台工具宜由分支管分別供氣並配置調壓設備,避免串接在同一條末端氣管上而互相影響。
Q:如何判斷現場空壓機是否足夠?
先加總可能同時運轉工具的額定耗氣量,再與空壓機的有效排氣量比較,並保留洩漏、尖峰及擴充餘裕。現場還應觀察:
- 多台工具同時啟動時是否掉速。
- 空壓機是否頻繁運轉且無法回壓。
- 儲氣罐壓力是否快速下降。
- 靠近工具端的動態壓降是否超過0.9 kg/cm²。
- 停止部分工具後,其他工具是否立即恢復性能。
若有上述情況,需進一步檢查空壓機、儲氣罐、管徑、管長、接頭與漏氣,而不是直接提高工具端壓力。
延伸閱讀